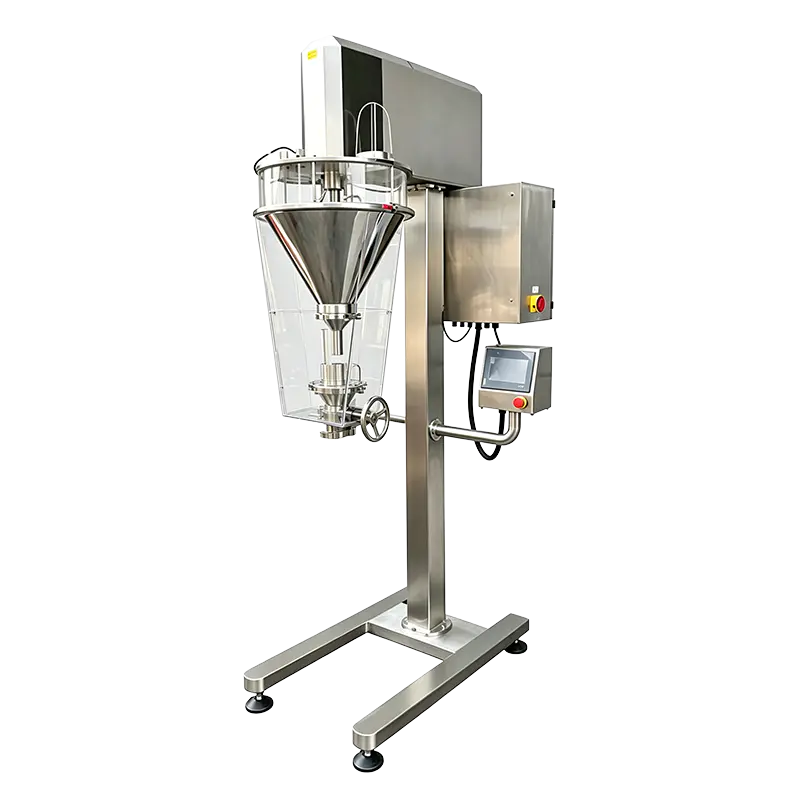
두 공장에서 동일한 수직 배거, 동일한 멀티헤드 계량기, 동일한 중량 선별기를 설치해도 매우 다르게 작동하는 라인으로 연말을 마감할 수 있습니다. 장비 목록이 장비를 구분하는 경우는 거의 없습니다. 레이아웃은. 스테이션 사이의 거리, 거부된 가방을 떨어뜨리는 위치, 기술자가 가드 도어를 열어야 하는 공간, 필름 롤이 보관되는 위치 등이 모두 교대당 라인에서 얼마나 많은 양품 가방이 라인을 떠나는지 결정합니다.
짧은 대답: 먼저 선도적인 기계와 현실적인 양품 목표를 중심으로 자동 포장 라인 레이아웃을 구축한 다음 서비스 액세스, 전환 및 불량품 처리를 위해 범위를 넓힙니다. 자유로운 바닥 공간에서 거꾸로 그려진 레이아웃은 설치 후 생산 팀에 배거의 기아, 컨베이어 막힘, 두 사람이 필요한 전환 등 비용이 많이 드는 문제를 생산 팀에 넘겨주는 경향이 있습니다.
모든 라인에는 리듬을 설정하는 스테이션이 하나씩 있습니다. 과립 라인에서는 일반적으로 수직형 충전 밀봉 기계입니다. 파우더 라인에서는 오거 필러나 스크류 계량기가 될 수 있습니다. 다중 SKU 라인에서는 전환 시간이 가장 긴 파우치 기계인 경우가 많습니다. 먼저 그것을 찾은 다음 다른 모든 스테이션을 지원으로 취급하십시오.
두 가지 숫자가 배열을 결정합니다. 해당 스테이션의 비율과 실제로 좋은 팩을 생산하는 교대당 시간입니다. 분당 80개의 백으로 평가된 배거는 80개의 모든 교대근무를 제공하지 않습니다. 필름 스플라이스, 계량 사이클 시간, 씰 냉각, 불량품 제거 및 짧은 정지가 모두 필요합니다. 다운스트림 컨베이어와 케이스 패커의 크기를 명판 수치에 맞게 조정하는 팀은 일반적으로 대부분의 교대 시간에 케이스 패커가 굶어 죽게 됩니다. 우수한 성과를 측정한 팀은 두 번 구매하지 않고도 개선할 수 있는 여지를 남겨둡니다.
실제로, 라인 출력은 실제 가동 시간을 곱한 가장 느린 스테이션 속도에 가깝습니다. , 견적에 포함된 모든 사양 시트의 합계가 아닙니다. 누군가가 컨베이어 라인을 그리기 전에 이 숫자를 수정하세요. 배거가 한 개 또는 두 개 필요한지, 그리고 라인 끝이 수동인지 자동인지를 결정하기 때문입니다.
제품이 무엇이든 자동 라인은 5개의 기능 블록으로 분류되며 각 블록은 평면도에 대해 서로 다른 질문을 합니다. 계량과 백 형성을 물리적으로 가깝게 유지하면 제품 낙하 시간이 단축되어 먼지, 유출 및 중량 표류가 줄어듭니다. 검사 및 불량품 처리를 통로 옆에 두는 것은 수거통이 경비원 뒤에 묻히는 것을 방지합니다. 이는 많은 걷기 시간을 절약할 수 있는 작은 결정입니다.
| 구역 | 일반적인 장비 | 조기 해결을 위한 질문 |
|---|---|---|
| 인피드 및 피딩 | Z형 버킷 엘리베이터, 진공 로더, 경사 컨베이어, 스크류 엘리베이터 | 원자재는 어디에 도착하며 작업자는 보호 구역 안으로 들어가지 않고도 리필할 수 있습니까? |
| 계량 및 투여 | 멀티헤드 계량기, 선형 계량기, 오거 필러, 체적 컵 | 제품에 적합한 계량 원리는 무엇이며, 백 포머까지의 낙하는 얼마나 됩니까? |
| 가방이나 파우치 성형 | 수직형 충전 밀봉기, 자동 사전 제작 파우치 기계 | 현재 어떤 가방 스타일이 유행하고 있으며, 향후 3년 안에 어떤 스타일이 유행할 것 같나요? |
| 검사 및 거부 | 중량 선별기, 금속 탐지기, X-Ray 검사 시스템 | 거부된 팩은 어디로 가고, 라인을 멈추지 않고도 거부를 확인할 수 있습니까? |
| 케이스 포장 및 팔레타이징 | 케이스 이렉터, 케이스 패커, 실러, 코더, 팔레타이징 로봇 | 수동 또는 자동 라인 끝, 그리고 각 옵션에 필요한 축적 공간은 얼마나 됩니까? |
세 가지 토폴로지는 대부분의 공장 현장을 포괄하며 단일 모델 번호가 고정되기 훨씬 전에 선택에 따라 설치 공간이 변경됩니다. 시리즈 라인은 모든 스테이션을 통해 하나의 제품 흐름을 실행합니다. 평행선은 흐름의 일부를 복제하므로 절반은 계속 실행되고 다른 절반은 중지됩니다. 혼합 라인은 공통 프런트 엔드를 공유하고 다운스트림으로 분할되므로 단기 변형이 있는 장기 기본 제품에 적합합니다.
| 토폴로지 | 최적의 핏 | 절충안 |
|---|---|---|
| 시리즈 | 단일 제품군, 대량 생산, 안정적인 수요 | 평방미터당 효율성이 가장 높지만 중복성은 없습니다. 원스톱으로 모든 것을 중지할 수 있습니다. |
| 병렬 | 여러 SKU 또는 가동 시간이 설치 공간보다 중요한 생산 | 장비와 유틸리티를 복제하여 흐름의 일부 공간을 대략 두 배로 늘립니다. |
| 혼합 | 장기 기본 제품과 빈번한 단기 실행 | 전체적으로 균형이 좋지만 라우팅, 병합 및 제어에는 더 많은 계획 노력이 필요합니다. |
합리적인 버퍼를 갖춘 직렬 라인에서 좋은 출력 목표에 도달할 수 있다면 두 개의 하프 라인을 구축하려는 유혹에 저항하십시오. 중복된 흐름 경로는 중복된 청소, 중복된 전환 및 제품이 방치되고 부패될 수 있는 장소가 두 배 더 많다는 것을 의미합니다.
대부분의 레이아웃 재작업은 설치 주간까지 누구도 할 수 없었던 항목에서 비롯됩니다. 승인 전에 다음 6가지 사항을 참고하여 도면을 살펴보세요.
젖거나 끈끈한 제품의 경우 배수 장치, 모터 및 센서의 세척 보호 장치, 헹굼물이 방 밖으로 나가는 위치에 대한 계획을 추가하십시오. 이는 도면의 값싼 선과 콘크리트 타설 후의 값비싼 선입니다.
구역과 토폴로지가 고정되면 장비 선택 범위가 빠르게 좁아집니다. 선도적인 배거는 컨베이어 높이와 버퍼 크기를 결정합니다. 계량 헤드는 사이클 시간과 그에 따른 낙하 길이를 결정합니다. 검사 스테이션에서는 리젝트 슈트와 확인 상자가 어디에 있어야 하는지 결정합니다.
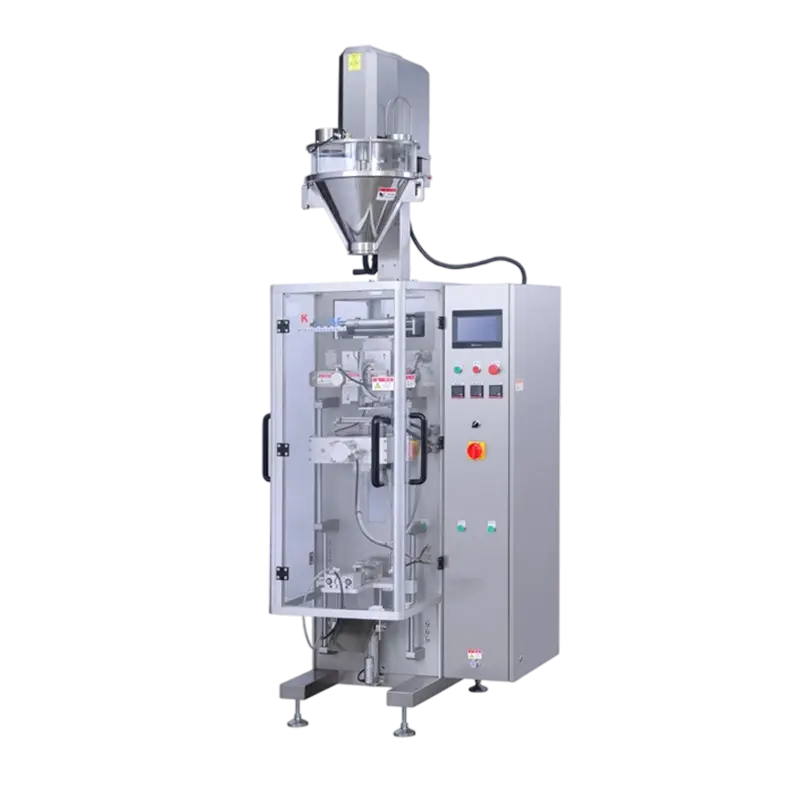
중형 백 과립 및 스낵 생산의 경우 고속 수직 기계가 앵커인 경우가 많습니다. KL230H는 속도 범위의 가장 높은 끝에서 중형 백 형식을 실행하므로 다운스트림 컨베이어와 케이스 패커는 나중에 교체될 느린 기계가 아닌 이 기계에서 크기를 조정해야 합니다.
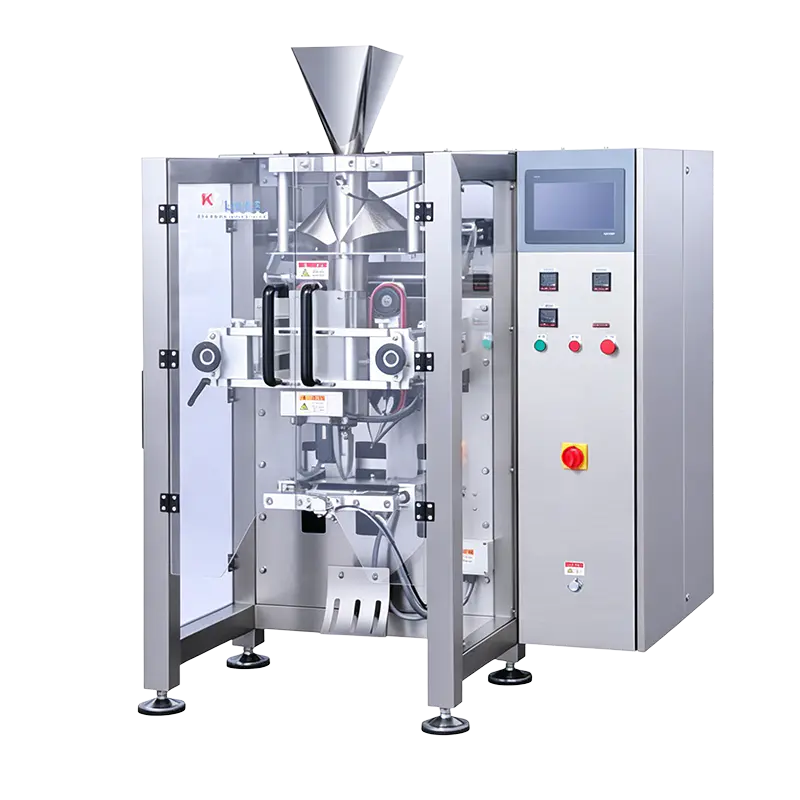 KL230H 고속 중형 백 수직 포장기 KL230H 중형 백용 고속 수직 포장기(분당 15~150개 백)는 더 높은 중형 백 처리량이 필요한 견과류, 냉동 식품 및 농업 생산업체에 적합합니다. 제품보기 →
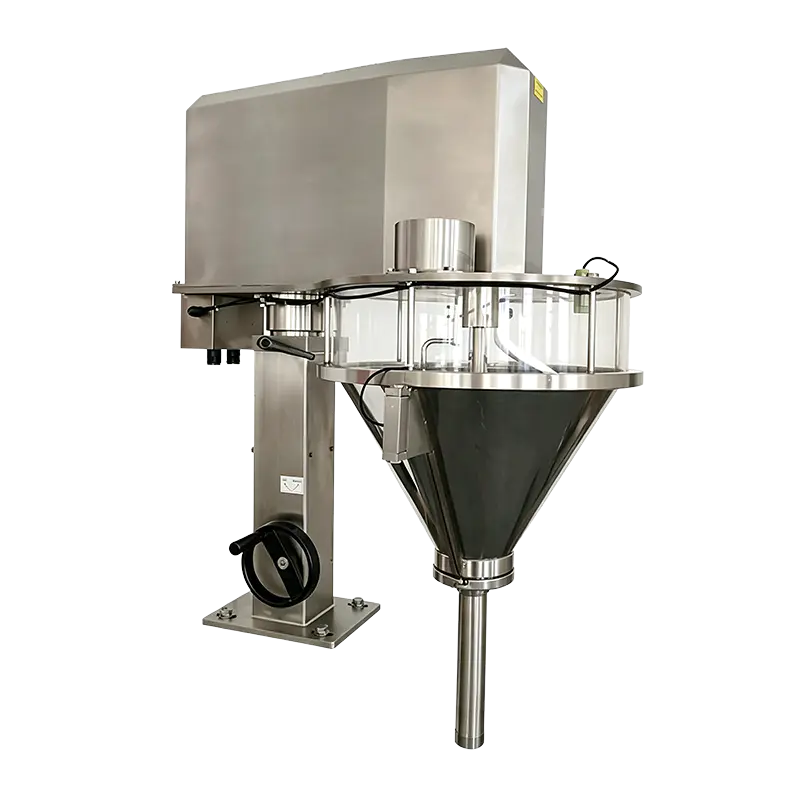
팩 무게 범위가 좁은 경우(작은 파우치, 정확한 투여량, 낮은 경품 허용 오차) 고정밀 선형 계량기는 일반적으로 헤드 수가 많은 대형 계량기보다 더 나은 레이아웃 파트너입니다. 주기가 짧기 때문에 낙하 경로가 콤팩트하고 먼지 포집이 간단하기 때문입니다.
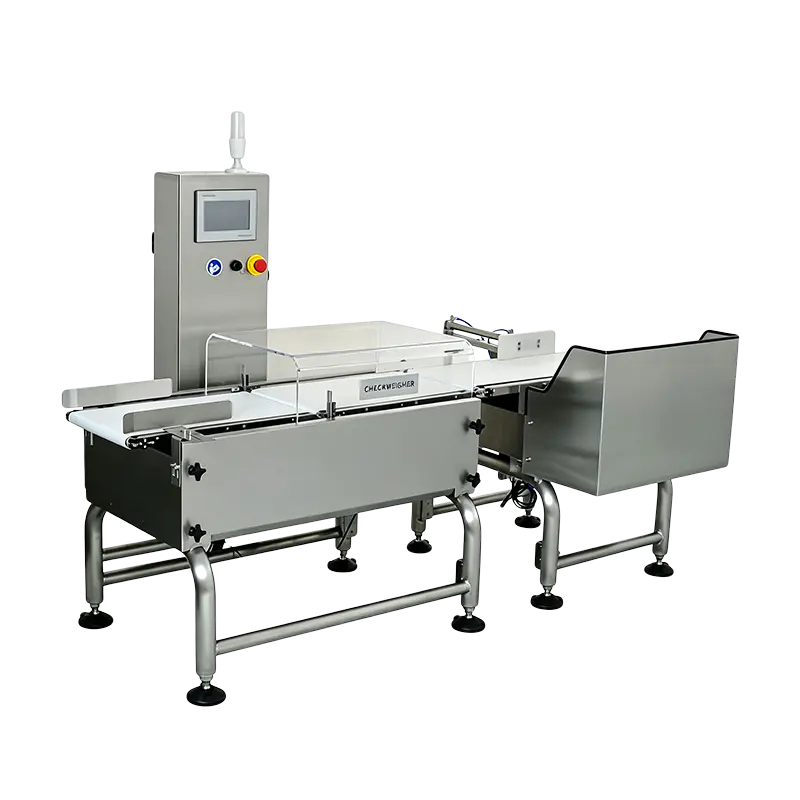 EW-300-1000 고정밀 선형 계량 중량선별기 좁은 팩 중량 창과 정확한 투여를 위해 이 선형 중량 선별기는 300mm 벨트에서 ±0.3g 정확도와 최대 80개/분을 제공합니다. 제품보기 →
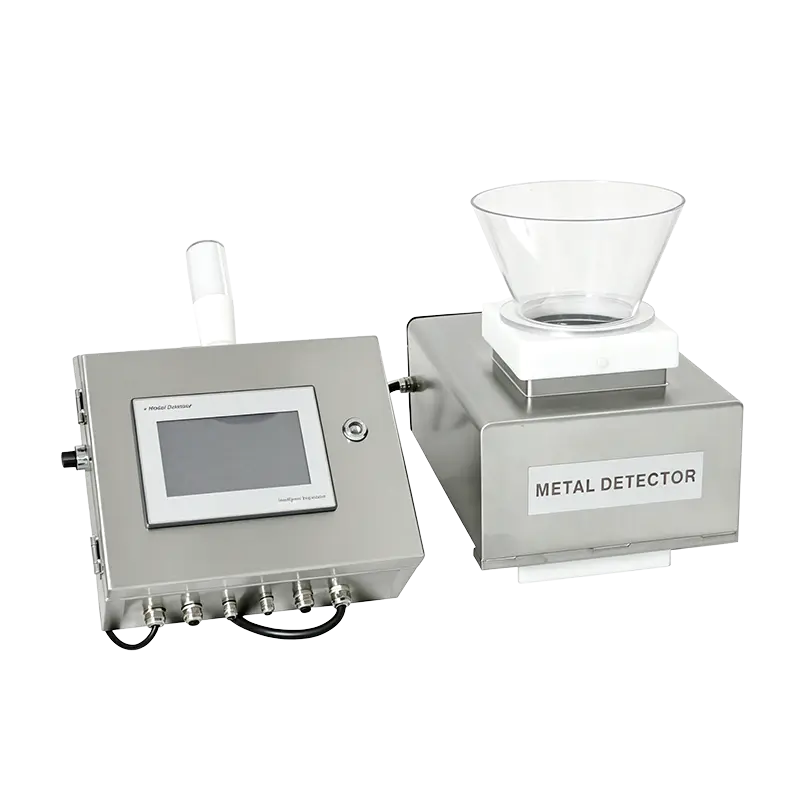
검사 블록은 남은 모서리가 아닌 조기 배치가 필요합니다. 밀봉 후 케이스 포장 전에 배치된 표준 금속 탐지기에는 깨끗한 리젝트를 위해 충분한 개방형 컨베이어 길이가 필요하며 작업자가 가드 위로 몸을 기울이지 않고도 접근할 수 있는 확인 상자가 필요합니다. 여전히 인원수와 무게 측정 원리를 비교하고 있다면 이 가이드를 참조하세요. 멀티헤드와 선형 계량 중에서 선택 각각 어디에 적합한지 설명합니다.
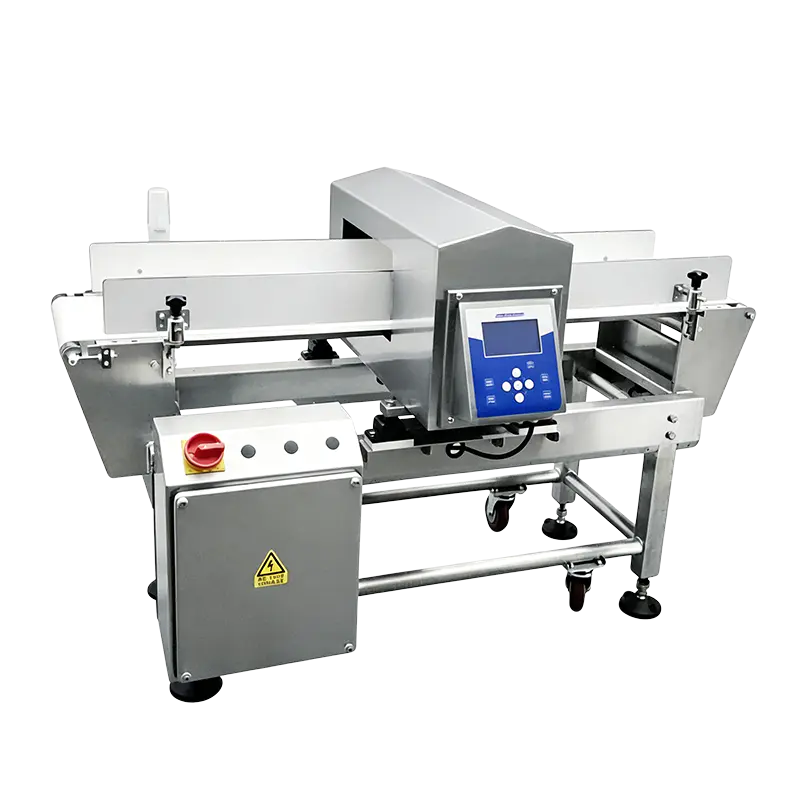 ER3515 표준 금속 탐지기 봉지에 담긴 스낵, 박스에 담긴 의약품 및 병에 담긴 조미료에 대한 표준 금속 탐지기; 350×150mm 조리개, Fe≥0.8mm 감지 기능. 제품보기 →
레이아웃 도면에는 아무것도 바뀌지 않기 때문에 차분해 보입니다. 실제 라인이 그렇습니다. 3개의 SKU가 배거를 공유하는 경우 레이아웃은 포맷 부품, 필름 및 인쇄 실린더를 기계의 팔이 닿는 곳에 배치하고 도구 트롤리가 통로에 닿지 않도록 해야 합니다. 45분이 아닌 25분이 소요되는 전환은 기술적인 결정이 아니라 저장 위치 결정인 경우가 많습니다.
버퍼는 또 다른 조용한 요소입니다. 배거와 케이스 패커 사이의 짧은 축적 테이블은 마이크로 스톱을 흡수하고 케이스 설치자가 주저할 때마다 라인이 멈추지 않도록 합니다. 그러나 버퍼가 너무 많으면 느린 스테이션이 숨겨지고 제품이 끈적거리거나 온도에 민감한 제품에 문제가 될 만큼 오랫동안 방치될 수 있으므로 교대 근무가 아닌 몇 분 동안의 출력에 맞게 크기를 조정하십시오.
거부 처리에도 동일한 규율이 적용됩니다. 금속 검출, 중량 선별 및 X-Ray 불량품은 보호 구역 외부에 있는 잠겨 있거나 명확하게 라벨이 붙은 통에 버려야 하며, 확인 센서가 배치되어 불량품이 의심되는 포장물을 계속 방치하지 않고 라인을 멈추도록 배치해야 합니다. 식품, 애완동물 사료 및 농업 라인은 일반적으로 이 블록에 먼지 제어, 세척 및 해충 방지 기능을 추가합니다. 는 식품 포장 솔루션 개요에서는 이러한 구성이 일반적으로 그룹화되는 방식을 보여줍니다.
유용한 일반 수치가 없습니다. 공간은 처리량, 백 크기, 원하는 버퍼 양, 그리고 각 기계 주변의 서비스 여유 공간에 따라 결정됩니다. 수동 라인 끝이 있는 소형 단일 배거 라인은 수십 평방미터에 들어갈 수 있는 반면, 자동 케이스 포장 및 팔레타이징 기능을 갖춘 동일한 제품은 대부분 축적 및 팔레트 스테이징을 위해 몇 배의 시간이 필요할 수 있습니다.
대부분의 레이아웃에서는 포장 안정성과 리젝트 메커니즘에 따라 밀봉 후, 중량 선별 전후에 금속 탐지 기능을 추가합니다. 결정 요인은 일반적으로 거부 확인입니다. 먼저 거부하는 장치는 쓰레기통과 센서를 위한 공간이 있어야 하며, 두 번째 장치는 첫 번째 장치가 이미 거부한 팩을 다시 수용해서는 안 됩니다.
즉시 두 번째 기계를 구매하는 것보다 설치 공간과 유틸리티 용량을 확보하십시오. 검사 및 케이스 포장 영역의 추가 길이, 여분의 압축 공기 방울 및 추가 전원 공급 장치는 건설 중에는 저렴하지만 나중에는 불편합니다.
회선 속도는 이상적인 조건에서 가장 느린 스테이션이 수행할 수 있는 속도입니다. 좋은 생산량은 정지, 거부, 전환 및 청소 후에 교대조별로 라인을 판매 가능한 제품으로 남겨두는 것입니다. 레이아웃 결정, 특히 버퍼 크기 및 액세스 공간은 첫 번째 숫자보다 두 번째 숫자에 훨씬 더 많은 영향을 미칩니다.
공급업체 대화에 가져올 수 있는 가장 유용한 것은 기계에 대한 희망 목록이 아니라, 측정된 양호한 생산량 목표, 향후 3년간의 SKU 목록, 기둥 그리드와 유틸리티 드롭이 표시된 평면도입니다. 이 세 가지 항목을 사용하면 자동 포장 라인 레이아웃이 더 이상 도면 작업이 아니며 시운전 후 2년이 지나도 여전히 합리적으로 보이는 생산 결정이 됩니다.
문의하기
+86-573-82788180
+86-15325730953
이메일이 필요합니다
info@mainfill.com
jiayingzhuge18@qq.com
소개
Jiaxing K-Line Machinery Co., Ltd.는 국내 고급 및 해외 시장에 서비스를 제공하는 자동 포장 기계 제조업체 및 서비스 제공업체입니다.
링크
무료 견적 받기